 +86-15371769898
 [email protected]
+86-15371769898[email protected]In einer Folienextrusionslinie sieht eine Heizwalze möglicherweise wie ein einfacher Stahlzylinder aus, aber wenn die Randzone 8 °C kühler als die Mitte ist, erhöht der Bediener den Sollwert und das Endprodukt wird zu weich. Dieser Temperaturunterschied ist kein Fehler des Steuerungssystems. Es handelt sich um einen mechanischen Fehler bei der Wärmeabgabe innerhalb der Walze. Thermowalzen funktionieren, indem sie eine Wärmequelle über ein internes Medium in eine kontrollierte Oberflächentemperatur umwandeln. Die Qualität dieser Umwandlung wird durch Durchgänge, Wandstärke und Bearbeitungstoleranzen bestimmt.
Die drei häufigsten Wärmequellen sind Thermoöl, Dampf und elektrische Heizelemente. Bei einer ölbeheizten Walze drückt eine Pumpe heißes Öl durch ein Drehgelenk in einen spiralförmigen Kanal oder ringförmigen Hohlraum im Inneren der Walze. Während sich das Öl entlang des Kanals bewegt, gibt es Wärme an die Innenwand ab, und die Wand leitet diese Wärme an die Außenfläche. Das Rücklauföl gelangt zurück zu einer externen Heizstation, wo es erneut erhitzt und im Kreislauf geführt wird. Eine dampfbeheizte Walze funktioniert nach einem ähnlichen Prinzip, nutzt jedoch latente Wärme statt fühlbarer Wärme. Eine elektrische Thermowalze verwendet in den Kern eingesetzte Heizpatronen, und die Temperatur wird durch ein Thermoelement gesteuert, das sich in der Nähe der Oberfläche befindet.
| Heizmethode | Typischer Bereich | Entscheidender Vorteil | Achten Sie auf |
|---|---|---|---|
| Thermoölzirkulation | 100–350 °C | Gleichmäßige Wärmeverteilung | Ölabbau und interne Ablagerungen |
| Elektrische Kartusche | 50-250°C | Schnelle Temperaturreaktion | Heiße Streifenbildung, wenn die Elemente einen schlechten Abstand haben |
| Dampf | 100-180°C | Hohe Wärmekapazität | Kondensatentfernung und Korrosion |
Die Wahl des Heizmediums verändert die Reaktionszeit und das Risikoprofil. Ein kleiner Ölkreislauf mit hoher Durchflussrate kann in etwa 20 Minuten 200 °C erreichen, erfordert jedoch eine Drehverbindung, die Leckagen und Druckspitzen standhalten muss. Ein Dampfsystem kann in kurzer Zeit große Wärmemengen liefern, benötigt jedoch auch einen Kondensatabscheider, um zu verhindern, dass Wasser einen Teil der Walzenoberfläche erfasst. Elektrische Heizpatronen reagieren schneller und bieten eine individuelle Temperaturregelung, sind jedoch innerhalb einer Produktionswalze schwieriger auszutauschen und reagieren empfindlicher auf lokale Überhitzung.
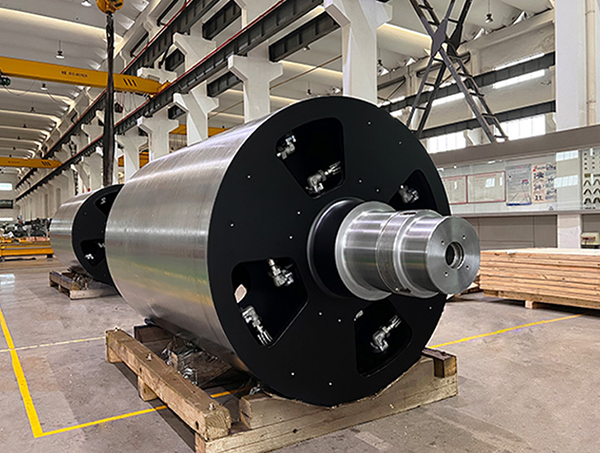
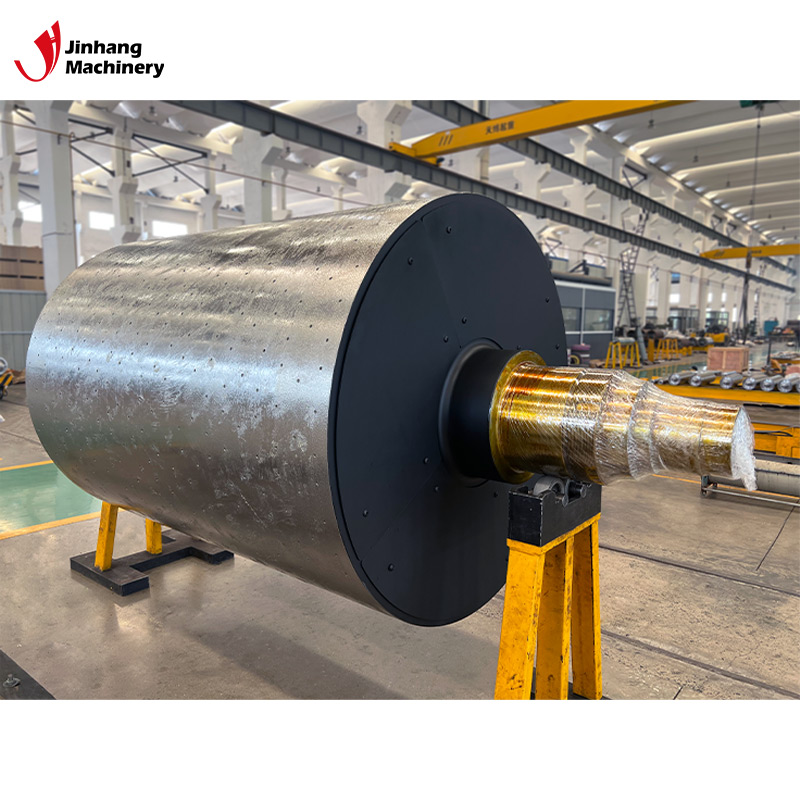 Korrosionsbeständige, ölbeheizte Walze für gleichmäßige Wärmeübertragung Diese Walze kombiniert Korrosionsbeständigkeit mit einem Ölleitsystem für eine gleichmäßige Wärmeverteilung und ist damit eine zuverlässige Wahl, wenn Feuchtigkeit oder Chemikalien die Standardausrüstung in Papier-, Textil- oder Verpackungslinien beeinträchtigen. Produkt anzeigen →
Die Temperaturgleichmäßigkeit ist der eigentliche Test einer Thermowalze. Eine typische Spezifikation für eine Beschichtungs- oder Laminierwalze ist eine Oberflächentemperaturtoleranz von ±3 °C. Diese Toleranz kann nur eingehalten werden, wenn der Innenkanal über die gesamte Fläche hinweg mit einem einheitlichen Querschnitt bearbeitet wird. Wenn die Bohrung von einem Ende zum anderen eine Abweichung von 0,2 mm aufweist, ändert sich die Ölgeschwindigkeit und der lokale Wärmeübergangskoeffizient. Das Ergebnis ist eine warme Stelle in der Nähe eines Journals und eine kühlere Stelle in der Nähe des gegenüberliegenden Journals.
Auch die Wandstärke trägt zur Gleichmäßigkeit bei. Eine dickere Wand gleicht Temperaturspitzen durch die Wärmequelle aus, erhöht aber auch die Energie, die benötigt wird, um die Walze auf Temperatur zu bringen. Eine dünnere Wand reagiert schneller, reagiert aber empfindlicher auf die Kanalisierung von heißem Öl. In vielen Fällen wird eine Spiegelheizwalze gerade deshalb gewählt, weil sie schnelle Reaktion mit Oberflächenstabilität in Einklang bringt. Das gleiche Gleichgewicht gilt für die Oberflächenbeschaffenheit: Eine verchromte oder hochglanzpolierte Oberfläche sorgt für gleichmäßige Trenneigenschaften bei Folien und beschichteten Produkten.
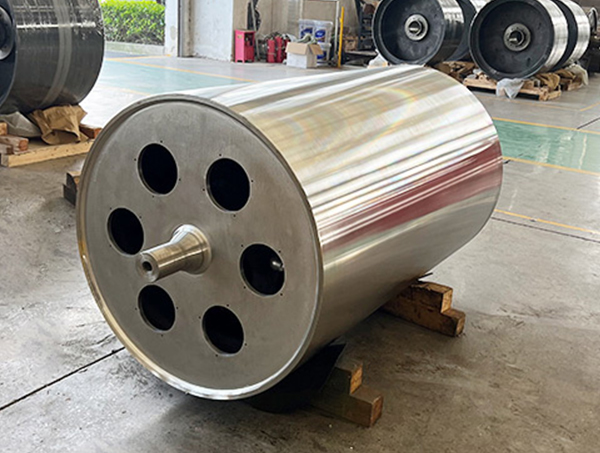
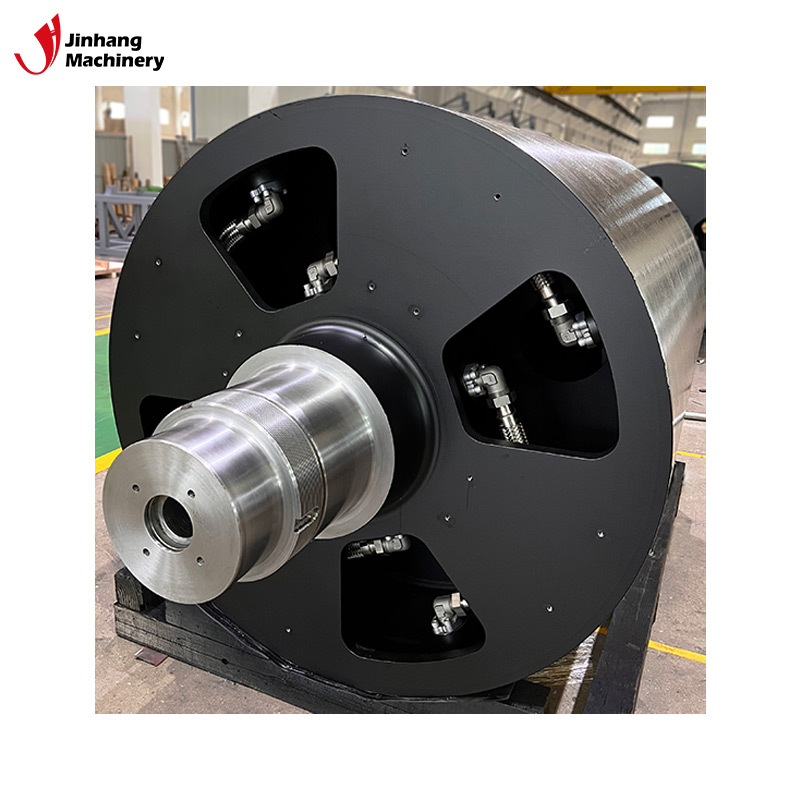 Hochglanzpolierte Heizwalze mit hoher Wärmeleitfähigkeit Seine Spiegeloberfläche und die hervorragende Wärmeleitfähigkeit unterstützen eine schnelle Reaktion und eine gleichmäßige Erwärmung, was sich für Folienlaminierungs- oder Beschichtungsprozesse eignet, die sowohl eine präzise Temperaturkontrolle als auch eine glatte Oberfläche erfordern. Produkt anzeigen →
Im realen Betrieb versagen Thermowalzen auf eine Art und Weise, die beim Start nicht offensichtlich ist. Das erste Problem ist die Wärmeausdehnung. Wenn sich eine Kohlenstoffstahlwalze von 25 °C auf 250 °C erwärmt, dehnt sich die Welle um mehrere Millimeter aus. Wenn das Lagergehäuse und die Enddichtungen nicht für dieses Wachstum ausgelegt sind, kann die Rolle eine Axialkraft entwickeln, die das Lager innerhalb von Wochen verschleißt. Das zweite Problem ist eine interne Blockade. In einem Ölsystem bildet zersetztes Öl Lack an den Kanalwänden. Dieser Lack wirkt isolierend, sodass die Walze eine höhere Öltemperatur benötigt, um die gleiche Oberflächentemperatur zu erreichen, was dann den Verschleiß beschleunigt.
Ein dritter Fehler betrifft eine dampfbeheizte Walze mit korrodiertem Innenkanal. Kondensat und Sauerstoff bilden mit der Zeit Lochfraß, und die daraus resultierende Leckage kann das zu beschichtende Produkt verunreinigen. Bei einer Lebensmittel- oder medizinischen Anwendung stellt dies ein ernstes Qualitätsrisiko dar. Eine Heizwalze aus Edelstahl mit einer hochtemperaturbeständigen Qualität reduziert dieses Risiko durch die Verwendung von Materialien, die Oxidation und hohe Temperaturen vertragen.
Das dynamische Gleichgewicht ist ein weiterer Faktor, der oft übersehen wird. Bei 300 °C können selbst kleine Abweichungen in der Wandstärke des Innenkanals zu einer außermittigen Masse führen. Wenn sich die Walze mit 1.000 U/min dreht, erschüttert dieses Massenungleichgewicht die gesamte Bahnlinie. Eine Walze, die nach der Wärmebehandlung bearbeitet und ausgewuchtet wird, weist viel geringere Vibrationen auf als eine Walze, die aus Teilen ohne abschließende Auswuchtprüfung zusammengesetzt ist.
Der Auswahlprozess sollte mit messbaren Bedingungen beginnen, nicht mit einem generischen Katalog. Stellen Sie drei Fragen: Wie hoch ist die erforderliche Prozesstemperatur? Welche Aufheizzeit verträgt die Leitung? Welches Material läuft gegen die Oberfläche? Anhand dieser Antworten kann ein Hersteller zwischen einer polierten Stahloberfläche, einer Spiegeloberfläche, einer verchromten Oberfläche oder einer korrosionsbeständigen Edelstahlqualität entscheiden. Wenn die Bahn mit hoher Geschwindigkeit beschichtet wird, ist eine Spiegelheizwalze oft die beste Lösung, da sie für eine sanfte Ablösung und eine saubere, gleichmäßige Glasur sorgt.
Für Prozesse mit stark sauren oder alkalischen Beschichtungen wird eine Heizwalze aus Edelstahl mit einer hochtemperaturbeständigen Qualität bevorzugt. Für lebensmitteltaugliche Prozesse muss die Walze eine gründliche Reinigung und Inspektion ermöglichen. Für Hochgeschwindigkeits-Drucklinien , sind die Oberflächengüte und die Konzentrizität wichtiger als die absolute Temperaturbewertung. In allen Fällen sollte der Lieferant in der Lage sein, einen Wärmeprofiltest oder eine dokumentierte Oberflächentemperaturmessung einer vergleichbaren Walze vorzulegen.
Diese vier Grenzen bestimmen, ob eine Standardwalze funktionieren kann oder ob eine kundenspezifische Konstruktion erforderlich ist. In vielen Fällen lässt sich ein kostspieliger Fehler am besten vermeiden, indem man dem Walzenhersteller vor der Bestellung die tatsächlichen Anlagenbedingungen mitteilt und einen berechneten Leistungsbericht anfordert.
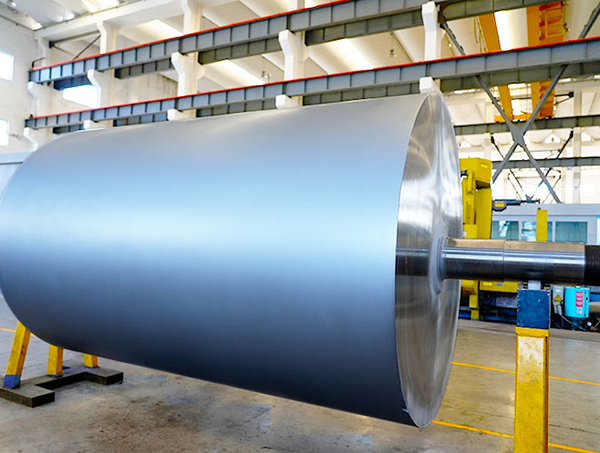
Heizwalze aus Edelstahl für den Einsatz bei hohen Temperaturen Diese aus Edelstahl gefertigte Walze behält ihre Festigkeit bei und ist korrosionsbeständig bei erhöhten Temperaturen. Sie bietet eine langlebige Option für Trocknungs- oder Kalandriervorgänge, bei denen Hitze und Sauberkeit wichtig sind. Produkt anzeigen → Eine individuelle Thermowalze beginnt mit einer Zeichnung oder einer Gerätespezifikation. Das Ingenieurteam berechnet den erforderlichen Wärmeeintrag, die Innenkanalgeometrie und die Wandstärke. Der Walzenkörper wird auf einer schweren Drehbank gedreht, die Innenkanäle werden gebohrt oder gebohrt und die Oberfläche wird auf die erforderliche Rauheit geschliffen. In einer gut ausgestatteten Werkstatt durchläuft die Walze anschließend eine dynamische Auswuchtung und Druckprüfung, bevor sie die Endkontrolle erreicht.
Beispielsweise erfordert eine Heizwalze mit 200 mm Durchmesser, die in einem Verpackungslaminator verwendet wird, eine Bohrung für eine Wärmequelle, eine glatte Außenfläche mit einer Rauheit von Ra 0,2 Mikrometern und einen dynamischen Auswuchtgrad von G2,5. Wenn eine dieser Spezifikationen nicht eingehalten wird, sieht der Verbraucher als Ergebnis eine zerknitterte Bahn, ungleichmäßigen Kleber oder einen vorzeitigen Lagerausfall. Deshalb ist die beste Antwort auf die Frage „Wie funktionieren Thermowalzen?“ nicht die Beschreibung eines Heizmediums. Es ist die Kombination aus Wärmeübertragungsphysik und Fertigungsdisziplin.
Die gleichen Prinzipien gelten für alle Arten von Walzen, die eine genaue Temperaturkontrolle erfordern. Unabhängig davon, ob es sich bei der Walze um eine Spiegelheizwalze, eine korrosionsbeständige ölleitende Heizwalze oder eine Heizwalze aus Edelstahl handelt, müssen die innere Geometrie und die äußere Oberfläche gemeinsam entworfen werden. Eine Änderung eines Parameters ohne Anpassung der anderen führt zu einem neuen Hotspot oder einem blockierten Flussweg.
Selbst bei einer gut konstruierten Walze bestimmen die Wartungsgewohnheiten, wie lange das Temperaturprofil stabil bleibt. Die wichtigste Aufgabe ist die Überwachung des Heizmediums. Überprüfen Sie bei Ölsystemen in regelmäßigen Abständen die Viskosität und den Säurewert. Eine hohe Säurezahl weist darauf hin, dass das Öl oxidiert und der entstehende Schlamm den Wärmedurchgang verringert. Überprüfen Sie bei Dampfsystemen die Kondensatrücklaufleitung und die Kondensatableiter. Bei einem defekten Abscheider sammelt sich Kondensat in der Walze an und der untere Bereich wird kalt.
Auch die Walzenoberfläche muss überprüft werden. Eine raue, zerkratzte Spiegeloberfläche erzeugt Reibung, die das Material mitzieht und die lokale Temperatur erhöht. Durch Umformen oder Nachschleifen der Oberfläche können die Trenneigenschaften wiederhergestellt werden. In einer Hochgeschwindigkeitsstrecke können diese Prüfungen mit geplanten Ausfallzeiten geplant werden, anstatt auf einen Ausfall zu warten.
Die praktische Erkenntnis ist einfach: Eine Thermowalze ist ein als Zylinder getarnter Präzisionswärmetauscher. Seine Leistung wird durch die interne Kanalgeometrie, die Wandstärke, die Oberflächenbeschaffenheit und das dynamische Gleichgewicht bestimmt. Wenn ein Walzenlieferant die Kontrolle über diese Variablen nachweisen kann, sorgt die Walze für die gleichmäßige Oberflächentemperatur, die Ihr Prozess benötigt. Für Anlagenbetreiber und Einkäufer stellt sich nicht nur die Frage, welche Art von Öl oder Heizung verwendet wird, sondern auch, wie der Walzenkörper darum herum aufgebaut ist. Besprechen Sie Ihre aktuelle Rollenbaugruppe mit Unser Engineering-Team um Toleranzen zu überprüfen, bevor Sie eine Einheit austauschen.
Spezialisiert auf die Entwicklung und Herstellung verschiedener Walzenformen mit unterschiedlichen Walzenstrukturen.
Telefon: +86-15371769898
E-Mail: [email protected]
Adresse: Nr. 9, Lifada Avenue, Ortschaft Chengdong, Kreis Haian, Stadt Nantong, Provinz Jiangsu, China
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Alle Rechte vorbehalten.
 Hersteller von kundenspezifischen dünnwandigen Walzen


 English
 русский
 Deutsch